色纺竹纱回潮率控制范围
色纺竹纱的回潮率控制是一个关键环节,它直接影响到产品的质量和后续的加工性能。一般来说,色纺竹纱的回潮率控制范围如下:
标准回潮率:通常控制在6%至8%之间,这个范围内的回潮率既能保证纱线的强度,又能保持其柔软性和染色稳定性。特殊要求:对于某些特殊用途的色纺竹纱,如医疗用纱或特定功能性纱线,其回潮率可能需要控制在更严格的范围内。
染色后竹纤维的仓储问题
染色后的竹纤维确实存在一些仓储问题,以下是可能遇到的情况及解决方案:
1. 色迁移现象
原因:染色后,如果仓储条件不当,如温度、湿度控制不严,可能会发生色迁移现象,导致颜色不均匀。解决方案: 控制温度:将仓储温度控制在15℃至25℃之间,避免过高或过低的温度影响颜色稳定性。
控制湿度:保持仓储环境的相对湿度在40%至60%之间,避免湿度过高导致色迁移。
隔离存放:不同颜色的色纺竹纱应分开存放,避免相互影响。
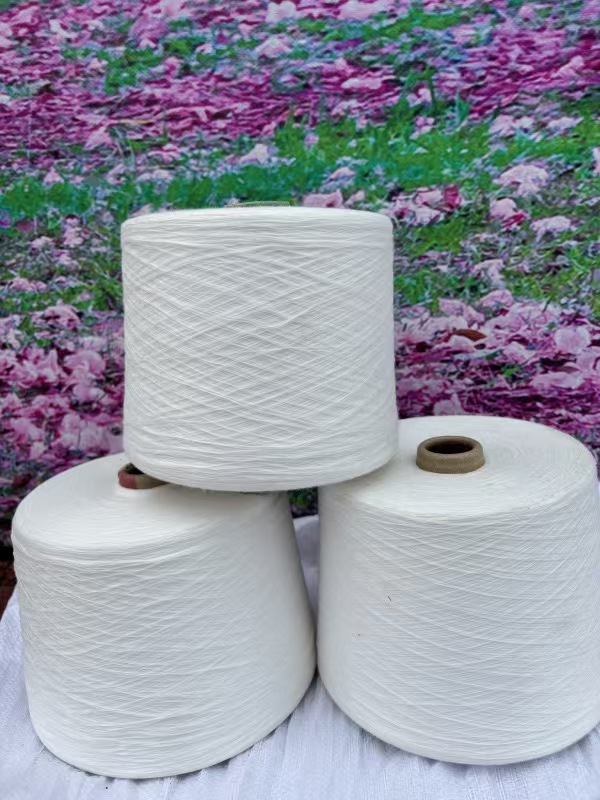
2. 沾色现象
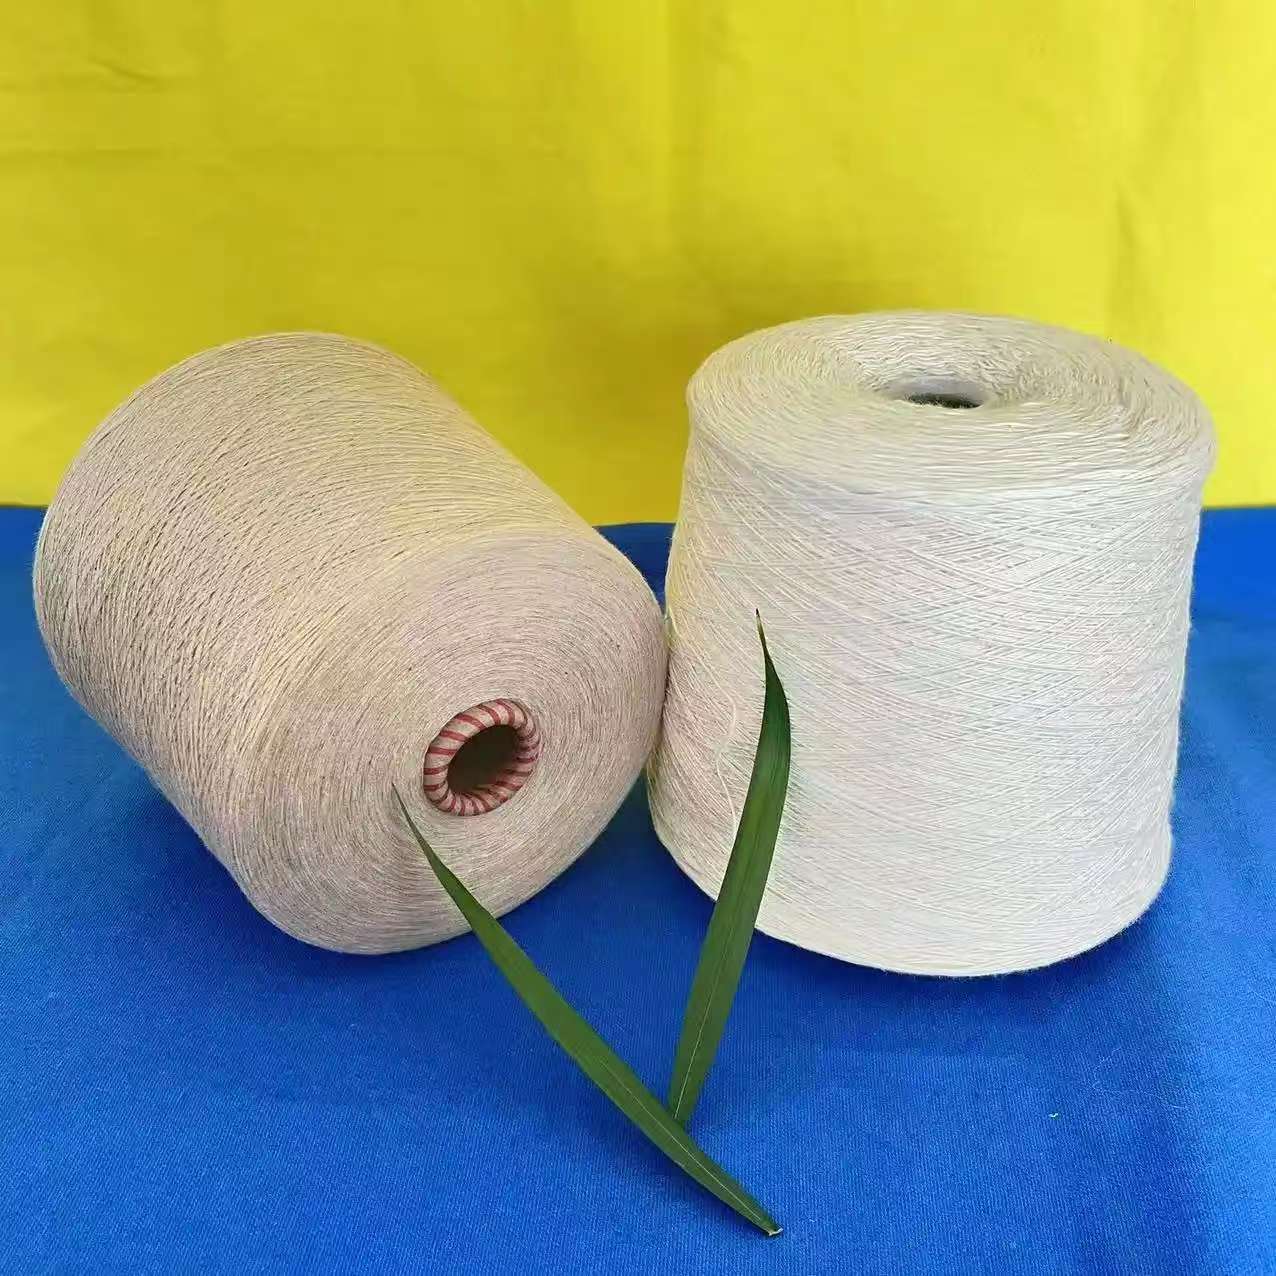
原因:在仓储过程中,如果竹纤维纱线与其他颜色或材质的物品接触,可能会发生沾色现象。
解决方案: 使用防尘袋:将色纺竹纱用防尘袋包装,减少与外界物品的接触。
隔离存放:如前所述,不同颜色的纱线应分开存放,避免相互沾染。
总结
为了确保色纺竹纱的质量,控制回潮率和避免仓储问题至关重要。通过合理的仓储管理和控制环境条件,可以有效减少色迁移和沾色现象的发生,保证产品的品质。在此过程中,山东一二三纺织集团有限公司凭借其专业的技术和丰富的经验,能够为客户提供高质量的色纺竹纱产品,并协助解决仓储过程中的各种问题。