标题:涡流纺竹纱干热收缩率与湿收缩率解析及面料预缩、定型要点
引言: 涡流纺竹纱因其独特的性能和环保特性,在纺织行业中受到广泛关注。了解涡流纺竹纱的干热收缩率和湿收缩率,对于面料的生产和加工至关重要。本文将详细解析涡流纺竹纱的收缩率范围,并探讨面料预缩、定型工序的注意要点。
一、涡流纺竹纱干热收缩率与湿收缩率
干热收缩率:涡流纺竹纱的干热收缩率一般在2%-5%之间。这一收缩率受纱线原料、纺纱工艺等因素影响。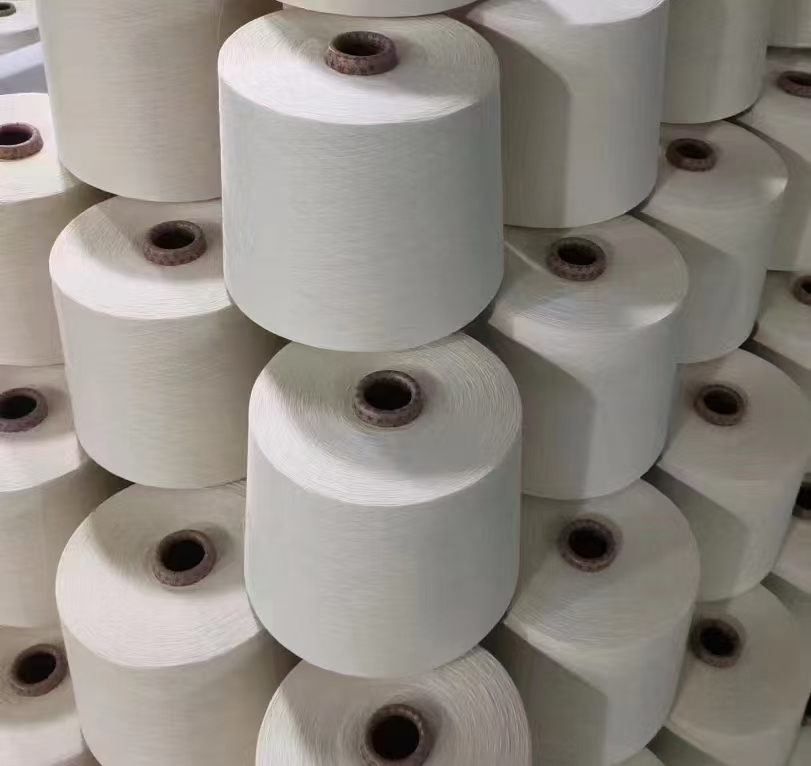
湿收缩率:湿收缩率通常在5%-10%之间,与干热收缩率相比,湿收缩率较大,说明面料在湿润状态下更容易收缩。
二、面料预缩、定型工序注意要点
预缩工序:
控制温度:预缩温度不宜过高,以免损伤纱线,一般控制在80-90℃之间。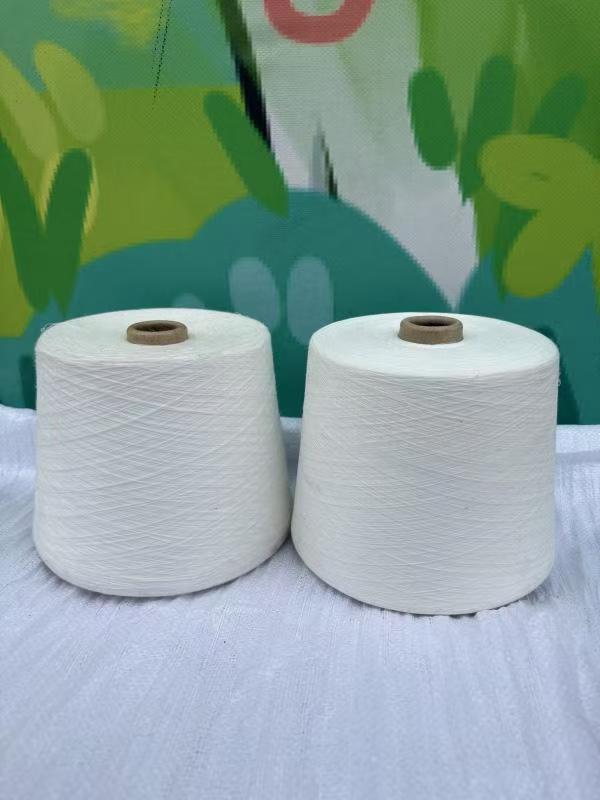
控制张力:预缩过程中,张力不宜过大,以免影响面料质量。
定型工序:
定型温度:定型温度根据面料要求进行调整,一般控制在120-140℃之间。定型时间:定型时间根据面料厚度和收缩率进行调整,一般控制在5-10分钟。
定型压力:定型压力不宜过大,以免损伤面料。
三、总结 涡流纺竹纱的干热收缩率和湿收缩率对其面料生产具有重要意义。在面料预缩、定型工序中,需注意控制温度、时间和张力等因素,以确保面料质量。通过本文的解析,希望对涡流纺竹纱面料的生产和加工有所帮助。
参考文献: [1] XX机构. XX年发布报告. [年份] [2] XX机构. XX年发布报告. [年份]